.jpg)
南芬选矿厂尾矿回收综合利用关键技术研究及应用
李 明
本溪钢铁(集团)矿业有限责任公司 辽宁省本溪市 117000
近年来,随着南芬选矿厂处理露天矿北山部位过渡类型矿石和南端帮矿石的增加,矿石性质逐渐变差,原矿结晶粒度变细,精矿品位不稳定,影响生产技术指标,磁铁矿原有的磨选工艺已经不再适应此类矿石,矿石中部分极贫铁矿物无法得到有效回收,出现了精矿品位波动不合格品、尾矿品位增加(难选连生体夹杂磁性铁损失)等问题,直接制约了南芬选矿厂的金属回收率和铁精矿产量。
由于露天矿北山部位矿石逐年增加,选矿厂原有的弱磁选设备不能保证所有磁性铁矿物得到有效回收,铁矿物与贫连生体和脉石达不到有效分离。南芬选矿厂从公司整体效益出发,为最大程度满足公司对铁精矿的需求,本着应收尽收的原则,积极研究铁精矿增产措施,在现有工艺、设备条件下无法实现进一步增产情况下,确定对总尾矿进行低品位铁精矿回收。通过对总尾矿的采样、实验分析,在现有尾矿回收系统之后仍有部分难磨难选铁矿物可继续回收利用,经测算年预计回收铁精矿3.52 万吨。
一、尾矿试验研究
由于露天北山矿石量逐年增多,而主采场矿石性质也越来越差,导致了选矿厂近几年金属回收率偏低,通过近五年选矿厂处理北山矿实践表明,采用现有弱磁选工艺流程处理露天来矿时,尾矿品位高逐年升高,最高达为 9.54% ,比最低年份升高了 2.12% ,金属回收明显降低,同比最好水平降低了 5.33% 。
对尾矿进行了 X 荧光光谱半定量分析, SiO2 含量为 73.00% ,尾矿主要脉石矿物为石英; Fe2O3 含量为 9.17% ,尾矿主要有价元素为 Fe;其它元素还有 Mg 、Ca、Al 等,有害元素 S、P 等,S 元素含量略高。表明该尾矿可回收元素为铁,脉石可能主要以石英等硅酸盐矿物为主。
针对尾矿样主要进行了 X 荧光光谱半定量分析、化学多元素分析、铁物相分析以及单体解离度等工艺矿物学特性分析后,结果表明:该尾矿主要有价元素为铁,TFe 含量为 8.97% ,可回收的铁矿物主要为磁铁矿、赤褐铁矿,脉石矿物主要是以石英为主的硅酸盐矿物。
该尾矿铁化学物相表明,磁铁矿中铁含量为 2.82% ,铁占有率为31.44% ,可采用磁选法回收;赤褐铁矿中铁含量为 1.93% ,铁占有率21.52% ,可采用强磁选 + 浮选法进行回收;其他铁矿物为菱铁矿、硅酸铁和硫化铁,菱铁矿、硅酸铁会对浮选回收带来不利影响。
该尾矿的粒度组成和单体解离度测定结果表明,该尾矿铁在各个粒级中分布较均匀,铁矿物单体解离度较低,需要进行细磨后再选。
根据该尾矿的工艺矿物学特性分析,首先对该尾矿进行强磁预富集抛尾,提高入选品位,减少入磨量,同时应对该尾矿进行细磨,保证铁矿物与脉石充分单体解离。
二、工艺技术路线
通过查阅相关材料和对比同类选矿厂尾矿回收利用案例,采用尾矿回收机可以有效回收尾矿中的磁性铁矿物,主要是大量的单体和连生体,以及因磁团聚而包裹的部分脉石等杂质矿物,使用新型尾矿回收机能直接从尾矿中获得粗精矿,设备处理量大,设备具有较大的分选面积,具有有尾矿浆流速相适应的磁场力,可以充分回收磁性铁矿物,获得较高的经济效益。
选矿厂在生产流程总尾矿输送的一泵站到二泵站之间新建 18 台盘式回收机生产工艺系统,从尾矿输送矿浆中提取含铁金属的中矿,中矿经管路通过缓冲井泄压流到缓冲泵站,中矿通过渣浆泵输送到红矿工区二选流程中,经浓缩磁选机—球磨机—分级机—脱水槽—磁选机—渣浆泵—高频细筛—筛下量—脱水槽—磁选机—内滤式过滤机—铁精矿,铁精矿通过皮带运送到精矿仓,高频细筛—筛上量—球磨机进行重复选别工艺。低粉回收系统工艺设备装备水平采用当今主流、成熟工艺、设备先进、工艺布置合理、符合设计要求,能够满足实际需要。
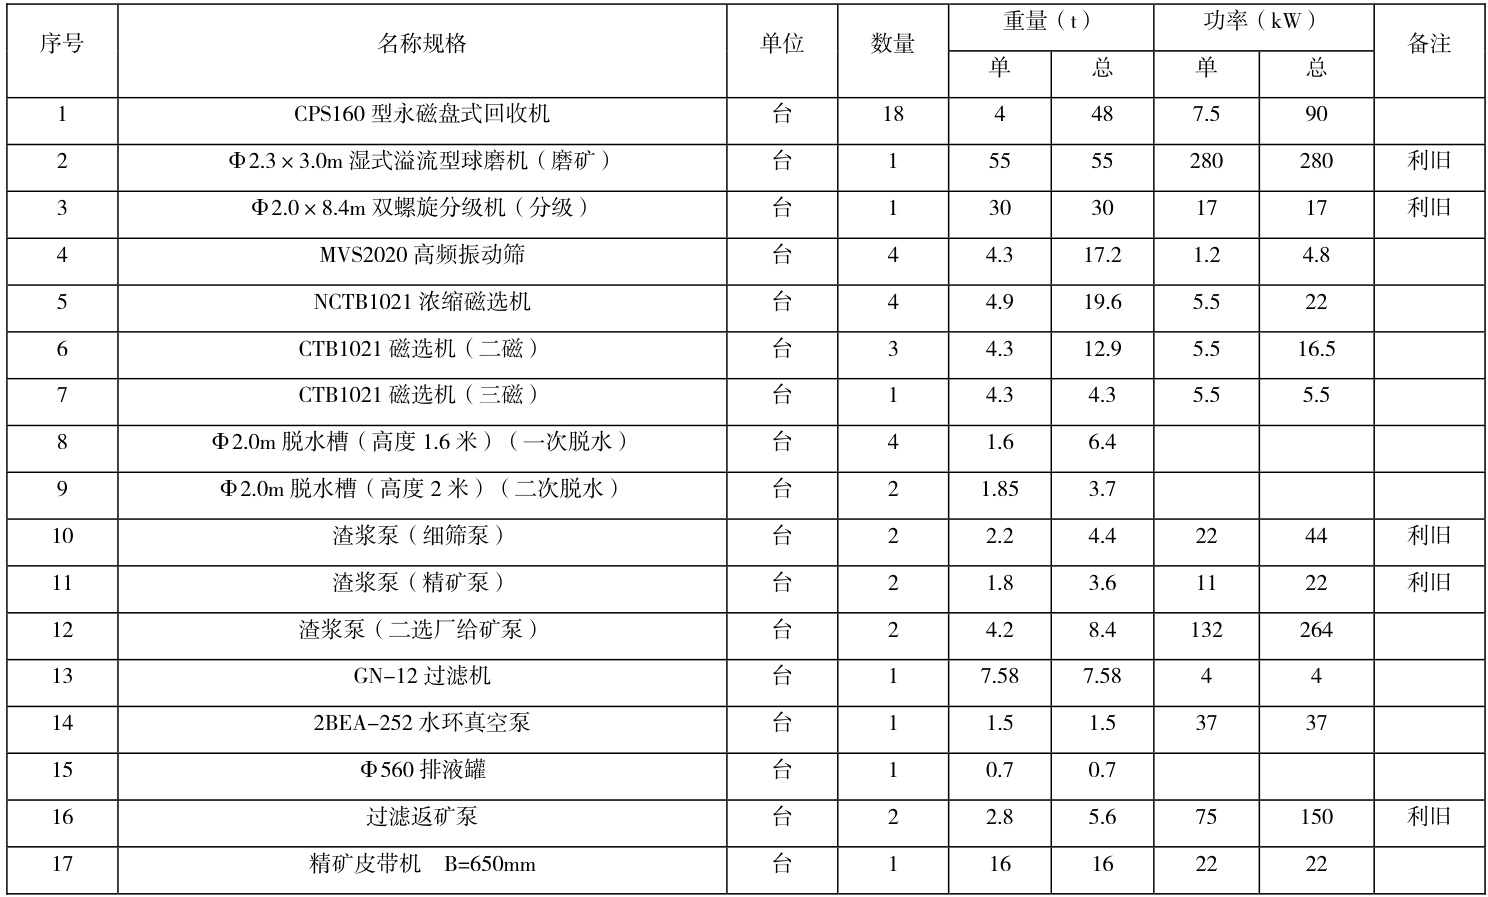
选矿厂低粉回收项目确定后,采用工艺技术路线为粗颗粒贫连生体强磁回收再磨再选,得到精矿进入新建过滤系统,经过皮带运送到精矿仓,尾矿汇入总尾。回收地点选择在二泵站,磨选系统在厂内利旧。在二泵站新建回收厂房,新建尾矿汇总方箱及分支溜槽,将总尾矿集中引入到新建方箱内,通过新建方箱给入六个尾矿溜槽内,回收设备为永磁盘式回收机,每个溜槽内安装三台永磁盘式回收机,回收粗精矿汇总到Φ273mm 管路自流到 1000m3 事故池处,经由渣浆泵给入到二选厂房浓缩磁选机的分矿箱。
浓磁分矿箱给入浓缩磁选机,浓缩磁选机尾矿自流至总尾矿溜槽;浓缩磁选机精矿自流至二选厂房原有的二段球磨机( Φ2300×3000 溢流型球磨机)。一段球磨机排矿自流至 Φ2.0×8.4m 双螺旋分级机,分级机返砂返回到一段球磨机,构成闭路循环,分级机溢流自流至脱水槽。粗精矿经脱水后自流至二次磁选,二次磁选尾矿自流至总尾矿溜槽;二次磁选精矿泵送至高频筛给矿箱。细筛筛上泵送至浓缩磁选机分矿箱形成闭路循环。细筛筛下经脱水槽脱水后自流至三次磁选,三次磁选的精矿泵送过滤机。过滤机滤饼(铁精矿)由号皮带机输送至精矿仓,铁精矿装汽车后外运。浓缩磁选、二次磁选、三次磁选尾矿自流到总尾矿溜槽。
强磁回收系统由 18 台 350mT 强磁回收机组成,分别安装在 6 条不同的尾矿溜槽内,每个溜槽安装 3 台回收机,实现对尾矿中的细粒弱磁性矿物充分回收。
回收机粗精矿输送系统,回收机精矿通过自流汇总到 1000 立旁精矿泵池,通过变频渣浆泵扬送到红矿二选厂房。
粗精矿再磨再选系统,磨矿系统采用一个系列 Φ2.3×3.0m 湿式溢流型球磨机与 Φ2.0×8.4m 双螺旋分级机构成闭路磨矿,选别过程采用二段弱磁选、脱水槽脱泥、细筛自循环流程,精矿通过 1 台 GN-12 内滤式过滤机进行脱水,再通过皮带输送机运送到精矿仓。
低粉回收系统工艺设备装备水平采用当今流行、成熟工艺、设备先进、工艺布置合理、符合设计要求,能够满足实际需要。
表 1 主要设备明细表
三、项目创新性
1.工艺设计创新
根据选矿厂尾矿进行的再选试验研究结果,确定本项目工艺技术路线为利用尾矿回收机对尾矿中的粗颗粒贫连生体强磁回收再磨再选,对回收机精矿采用一段闭路磨矿——二段磁选-细筛自循环流程,处理全厂汇总尾矿,得到精矿进入新建过滤系统,经过皮带运送到精矿仓,尾矿汇入总尾。本项目充分考虑现有设备、设施利旧,所采用的技术满足“先进、适用、经济、合理”的要求。
2.工艺系统布置创新
创新性选择在尾矿二泵站新建回收厂房,将通往二泵站的四条尾矿管路抬高,尾矿集中引入到新建方箱给入六个尾矿溜槽,每个溜槽内安装三台永磁盘式回收机串联布置,经过回收机的尾矿回到二泵站主副尾矿沟内。本项目克服改造场地空间狭小、改造难度大等困难,在不影响选矿厂现有工艺运行条件下尽最大可能对尾矿中的磁性铁矿物进行回收利用。
3.创新使用大坡比粗精矿管道消力装置
在 78 米粗精矿大坡比段管道中增设 6 个消力装置,降低管道压力,减小管道中粗精矿的冲击力,降低粗精矿管道磨损程度,减少漏管事故,延长管道使用寿命,运行至今效果良好。
四、结论
尾矿回收综合利用关键技术研究及应用,通过对尾矿中的粗颗粒贫连生体强磁回收再磨再选,最终获得品位为 60% 的铁精矿,获得较高的经济效益,达到了预期效果。本项目结合选矿厂生产实际情况,提出合理的改造方案,克服改造场地空间狭小、改造难度大等困难,并充分利旧原有厂房及设备实现了尾矿中铁的回收。该改造技术措施合理,真正做到了小投入大收益,经过近四年的生产运行实践,工艺、设备运行平稳,安全可靠,取得了较好的效果。该项目改造实施后,选矿厂年回收60% 品位铁精矿 9.6 万吨,年经济效益超 2000 万元,经济效益显著。
参考文献:
[1] 梁伍强. 尾矿矿砂回收分析及技术改造[J]. 世界有色金属,2013(S1):145-146.
[2]赵平.鞍钢铁矿尾矿回收新技术预计每年可回收合格铁精矿约260 万吨[J].中国设备工程,2017(01):6.
[3] 秦煜民. 磁选尾矿铁资源回收利用现状与前景[J]. 中国矿业,2010,19(05):47-49.
作者简介:李明(1983.1—),男,副总经理,工程师,硕士研究生学历,2009 年毕业于中国科学院沈阳生态研究所。
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)